
现象对照表
| 现象 | 说明什么 | 怎么判断 | 怎么处理 |
|---|---|---|---|
| 切割质量几天里慢慢变差 | 积灰、金属烟尘附着 | 斜光下看,有一层均匀雾膜 | 用专用清洗液和擦拭纸清洁 |
| 一个班次里质量突然掉下来 | 已经烧点了 | 能看到黑点或麻坑 | 换,不要擦 |
| 切割头温度报警 | 镜片脏/烧点导致吸收能量 | 看控制器报警 | 立即停机检查 |
| 刚换完很快又脏 | 辅助气体不干净,或保护气不足 | 检查气路过滤器和含水量 | 换滤芯;排掉气路里的水 |
| 切覆膜板时脏得特别快 | 正常——覆膜层产生附着烟尘 | 和裸板对比 | 提高检查频次;考虑撕膜后再切 |
怎么区分"脏"和"烧"
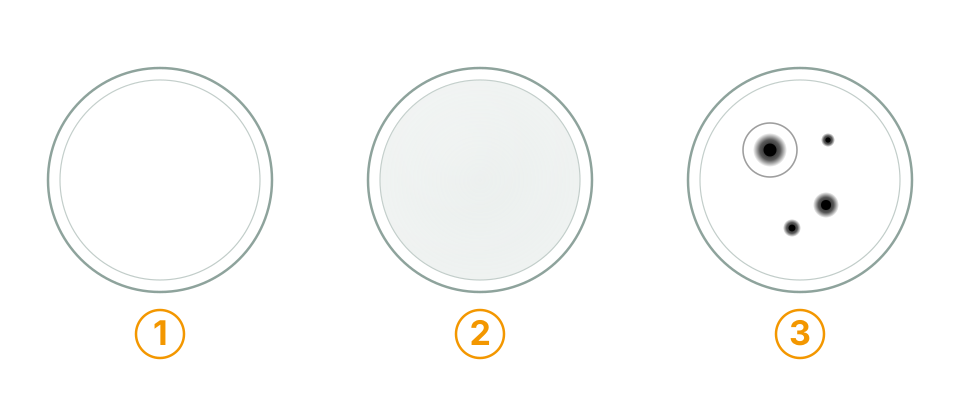
把镜片斜着拿到强光下,既看透射也看反射:
- 均匀的雾膜,没有哪一处更深 → 脏。可以擦。
- 黑点、小圆环、或麻坑 → 已经烧了。必须换。
- 边缘有裂纹或崩口 → 立刻换,哪怕现在还能切。
烧过的镜片会吸收能量而不是让它通过。 它升温非常快,这个热量会传到聚焦镜上。这就是一个便宜件毁掉一个贵件的过程。
正确的更换步骤
- 彻底关掉激光电源——不是只停程序
- 等切割头冷却
- 打开之前先把手和周围擦干净——开盖瞬间落进去的灰,是新镜片马上又脏的常见原因
- 戴无尘手套,只捏镜片边缘
- 装反面、装错密封圈都不行;手劲拧紧即可
- 试切一个件,和标准样件比切面
最容易搞错的地方
很多车间等到机器切不动了才换镜片。到那个时候通常已经晚了。
切割质量是在机器彻底切不动之前就已经在下滑的——而在这段时间里,一块脏镜片正在把热量往上游的光学件传。真正的成本不是这片镜片,是它连累的东西。
正确做法:按周期检查,不按症状检查。 重负荷每班一次,轻负荷每周一次。把更换日期记下来。
应该备几片
柜子里永远至少备两片。 这是切割头里最便宜的件,也是没备货时停机最久的件。我们卖的机器保护镜片和喷嘴都供应——告诉我们您的切割头型号,我们报对型号,机器不是从我们这买的也一样。