
原因对照表
| 现象 | 原因 | 怎么判断 | 怎么处理 |
|---|---|---|---|
| 切面一边干净一边挂渣 | 喷嘴和光束不同心 | 打点纸测,看烧痕圆不圆 | 调同心;调不好就换喷嘴 |
| 耗气变大、质量反而变差 | 喷嘴孔已经磨大了 | 和新喷嘴比孔径 | 换喷嘴 |
| 撞过翻起来的板料,之后就切不好 | 喷嘴变形了,肉眼看不出来 | 和新喷嘴并排对比 | 换掉,不要试图矫正 |
| 切厚不锈钢毛刺多,压力已经开到最大 | 孔径对这个厚度太小 | 查厚度—孔径对照 | 加大一号;同时确认气体流量够不够 |
| 用双层嘴切薄碳钢,老是挂渣 | 喷嘴类型和气体不匹配 | 看现在用的是单层还是双层 | 氧气 → 双层;高压氮 → 单层 |
单层还是双层
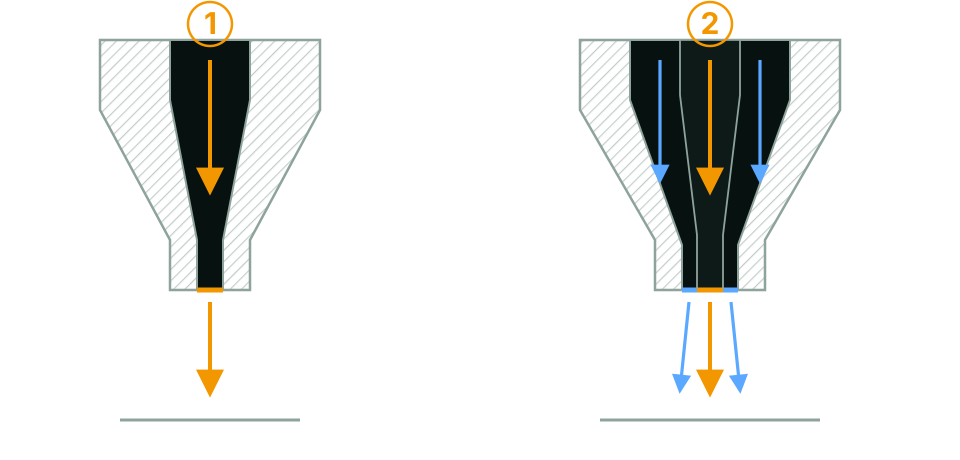
双层喷嘴(两级孔)产生一个内芯 + 外环的气流。碳钢用氧气时用它——外层气帮助稳定燃烧反应、保持切面干净,厚板尤其明显。
单层喷嘴(单孔)产生集中的高压气流。不锈钢和铝用氮气时用它——这时气体不参与反应,任务是把熔融金属吹出割缝,需要的是动量,不是包裹。
用错类型,参数怎么调都救不回切面。
孔径
通用原则:板越厚,孔越大。 小孔气流更集中,适合薄板和小件;大孔流量更大,厚板需要。
但大孔耗气多得多。 这才是气钱真正烧掉的地方——见耗气那一篇。
常见错误:为了省得换,一个孔径切所有厚度。 结果是薄板白白多烧气,厚板切不干净。
最容易搞错的地方
喷嘴看着还好,不代表它还圆。
撞过一次翻起来的板料之后,喷嘴孔可能变形零点几个丝——足够让气流偏,但不足以用肉眼看出来。症状就是切面一边干净一边挂渣,然后操作工会花一整个上午去调参数。
打点纸试验三十秒,答案是确定的: 烧痕必须又圆又同心。不圆 → 换喷嘴。
喷嘴是耗材,不是配件。 把它当焊嘴或锯片看:到了就换,不用心疼。